
Особенности сварки алюминиевых кузовов: преодолеваем сложности легкого металла

В современной автомобильной промышленности алюминий всё чаще используется вместо стали в кузовных элементах. Это связано с его высокой коррозионной стойкостью и малым весом, способствующим снижению расхода топлива. Однако соединение алюминиевых деталей требует специальных подходов. Одним из эффективных методов является точечная сварка — технология, широко применяемая для стали, но нуждающаяся в серьезной адаптации при работе с алюминием.
Особенности точечной сварки алюминия

Алюминий обладает рядом физических свойств, которые существенно влияют на процесс точечной сварки.
Физические свойства алюминия:
- Высокая теплопроводность. Алюминий проводит тепло в несколько раз лучше стали. Это означает, что тепло, возникающее в зоне сварки, быстро рассеивается, затрудняя достижение температуры плавления. Поэтому требуется более мощное оборудование, ускоренный подвод энергии и точный контроль температурного режима.
- Окисная пленка (Al2O3). На поверхности алюминия быстро образуется прочная и тугоплавкая оксидная плёнка, температура плавления которой значительно превышает температуру плавления самого металла — около 2050 °C против 660 °C. Эта плёнка препятствует надёжному электрическому контакту между электродами и свариваемыми деталями, затрудняя формирование качественного сварного шва. Поэтому перед сваркой её необходимо тщательно удалять.
Точечная сварка алюминия значительно отличается от точечной сварки стали. Вот ключевые различия:
- Требует более точного контроля тока и давления. Из-за высокой теплопроводности и низкой температуры плавления алюминия, контроль тока и давления является критически важным. Малейшие отклонения от оптимальных параметров могут привести к некачественному соединению или деформации материала.
- Необходимость использования импульсных режимов. Они позволяют подавать энергию в виде коротких, интенсивных импульсов, обеспечивая быстрый нагрев и снижая теплопотери. Частота и длительность импульсов должны быть точно настроены в зависимости от конкретного алюминиевого сплава и толщины материала. Более твёрдые сплавы, как правило, легче поддаются точечной сварке, чем чистый алюминий.
- Особые требования к подготовке поверхности. В отличие от стали, где часто достаточно механической очистки, для алюминия может потребоваться химическая обработка или использование специальных флюсов.
Оборудование для точечной сварки алюминия
Для получения качественного сварного соединения алюминиевых деталей необходимо использовать оборудование, способное точно контролировать параметры процесса. Специализированные сварочные аппараты:
- Инверторные и трансформаторные. Инверторные сварочные аппараты более компактны, легки и энергоэффективны по сравнению с трансформаторными. Они обеспечивают точный контроль сварочных параметров и поддерживают работу в импульсных режимах, что особенно важно при сварке алюминия. Кроме того, инверторы отличаются расширенными возможностями управления. В то же время трансформаторные аппараты считаются более надежными и простыми в обслуживании.
- Роботизированные системы (KUKA, FANUC) для массового производства где требуется сварка большого количества кузовов. Они позволяют автоматизировать процесс, обеспечивая высокую производительность и повторяемость.
Для эффективного проведения точечной сварки важно учитывать основные параметры оборудования:
- Мощность и частота импульсов сварочного аппарата. Мощность должна быть достаточной для обеспечения необходимого нагрева в точке сварки. Например, у моделей Real tig 200 P АС/ДС она составляет 6 кВт, а у Aurora PRO Inter tig 200 AC/DC PULSE — 4,5 кВт. Частота импульсов влияет на скорость и качество сварки. Более высокая частота позволяет снизить тепловой вклад и улучшить структуру сварочной точки.
- Датчики контроля качества шва позволяют в реальном времени автоматически контролировать различные параметры сварки, такие как ток, напряжение, давление и температуру. Некоторые системы также оснащены датчиками, которые измеряют размер и форму сварочной точки.
- Система охлаждения электродов предотвращает их перегрев и продлевает срок службы. Система охлаждения может быть водяной или воздушной. Водяное охлаждение более эффективно, особенно при сварке толстых алюминиевых листов.
Материалы электродов обычно изготавливаются из меди с покрытием, таким как оксид циркония или оксид алюминия. Покрытие улучшает теплопроводность и устойчивость к износу. В некоторых случаях, для сварки определенных сплавов алюминия, могут использоваться вольфрамовые электроды.
Форма электродов влияет на распределение тока и давление в точке сварки. Плоские электроды обеспечивают более широкую зону контакта и подходят для сварки тонких листов. Сферические электроды обеспечивают более концентрированное давление и подходят для сварки толстых листов и сложных соединений.
Технологические нюансы
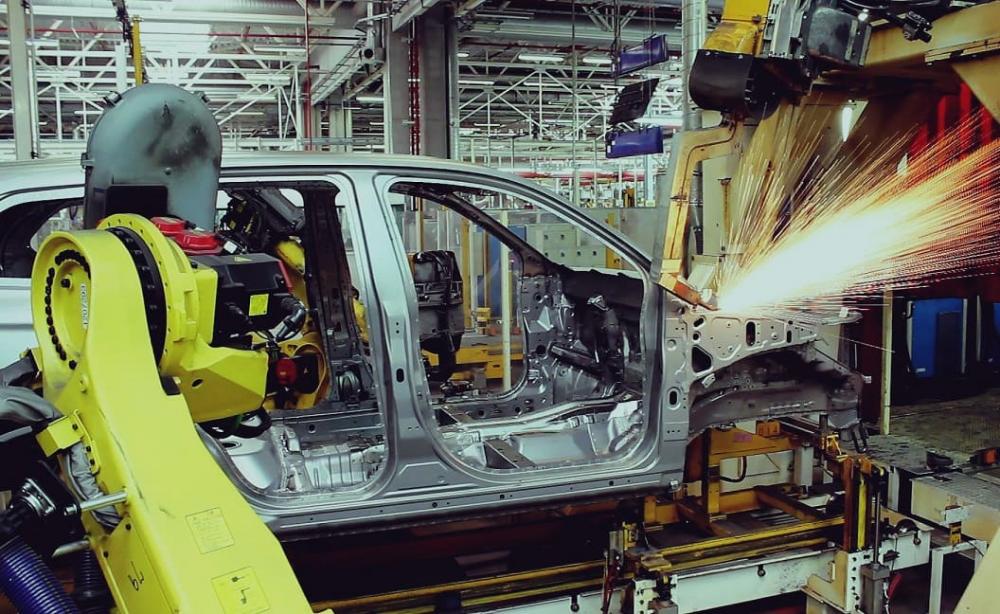
Технологические нюансы играют решающую роль в обеспечении качественной точечной сварки алюминия.
Подготовка поверхности
Качество сварного соединения во многом зависит от того, насколько тщательно подготовлена поверхность алюминиевых деталей перед сваркой:
- Механическая зачистка (шлифовка, зачистка щеткой) удаляет грубые загрязнения и поверхностные дефекты. Химическая обработка (обезжиривание, травление в кислотных или щелочных растворах) удаляет оксидную пленку и обеспечивает чистую поверхность для сварки.
- Использование флюсов. Флюсы удаляют оксидную пленку и защищают шов от окисления. Они бывают жидкими или пастообразными и подбираются под конкретный сплав. В ряде случаев пайку проводят без флюса — в инертной газовой среде или вакууме, что также предотвращает контакт с кислородом.
Параметры сварки
Выбор правильных параметров — ключ к надежному соединению без перегрева и дефектов:
- Сила тока зависит от толщины свариваемых листов и типа сплава алюминия. Для тонких листов (1-2 мм) обычно достаточно 15-20 кА, для толстых листов (3-4 мм) может потребоваться 25-30 кА.
- Время импульса также зависит от толщины свариваемых листов и типа сплава алюминия. Короткие импульсы (50-100 мс) подходят для сварки тонких листов, длинные импульсы (150-200 мс) могут потребоваться для сварки толстых листов.
- Давление электродов (3–6 кН) обеспечивает хороший контакт между электродами и свариваемыми деталями. Слишком низкое давление может привести к недостаточному нагреву, а высокое — к деформации материала.
Контроль качества
Даже при оптимальных настройках важно регулярно проверять прочность и целостность сварных точек с помощью современных методов контроля:
- Ультразвуковая дефектоскопия позволяет выявлять внутренние дефекты в сварных соединениях, такие как поры, трещины и несплавления.
- Тесты на растяжение дают возможность оценить прочность сварного соединения. Сварное соединение должно выдерживать определенную нагрузку без разрушения.
Альтернативы и гибридные методы
Точечная сварка не всегда оптимальна для алюминиевых кузовов — в некоторых случаях эффективнее применять альтернативные или гибридные методы соединения.
Лазерная сварка обеспечивает высокую точность и узкую зону термического влияния, что минимизирует деформацию материала. Она выгодна для сварки сложных геометрических форм, разнородных материалов и труднодоступных мест.
Сварка трением (Friction Stir Welding) — это метод сварки в твердой фазе, не требующий расплавления материала. Он применяется для соединения сложных и трудносвариваемых конструкций, таких как элементы шасси и кузовные панели, подверженные высоким нагрузкам.
Комбинированные методы, такие как клепка и сварка, позволяют сочетать преимущества каждого метода. Например, в Audi A8 используется такая комбинация. Клепка обеспечивает высокую прочность соединения, а сварка — герметичность.
Будущее технологии

Технология точечной сварки алюминия продолжает развиваться. Вот некоторые ключевые тренды:
- Искусственный интеллект (ИИ) для автоматической корректировки параметров в реальном времени может использоваться на основе данных, полученных от датчиков контроля качества шва. Это позволит оптимизировать процесс сварки и обеспечить стабильное качество соединений. ИИ может анализировать большие объемы данных и выявлять закономерности, которые не видны человеку.
- Биметаллические электроды для увеличения срока службы, состоящие из нескольких слоев различных материалов, могут обеспечить более высокую теплопроводность и устойчивость к износу.
- Экологичность. Импульсные режимы снижают энергопотребление за счет более эффективного использования тепла, что делает процесс сварки экономичнее и экологичнее.
Точечная сварка алюминия — это сложный, но эффективный процесс, требующий точного оборудования, подготовки поверхности и строгого контроля параметров. При соблюдении технологии он обеспечивает надежные и долговечные соединения, отвечающие требованиям современного автопроизводства.


